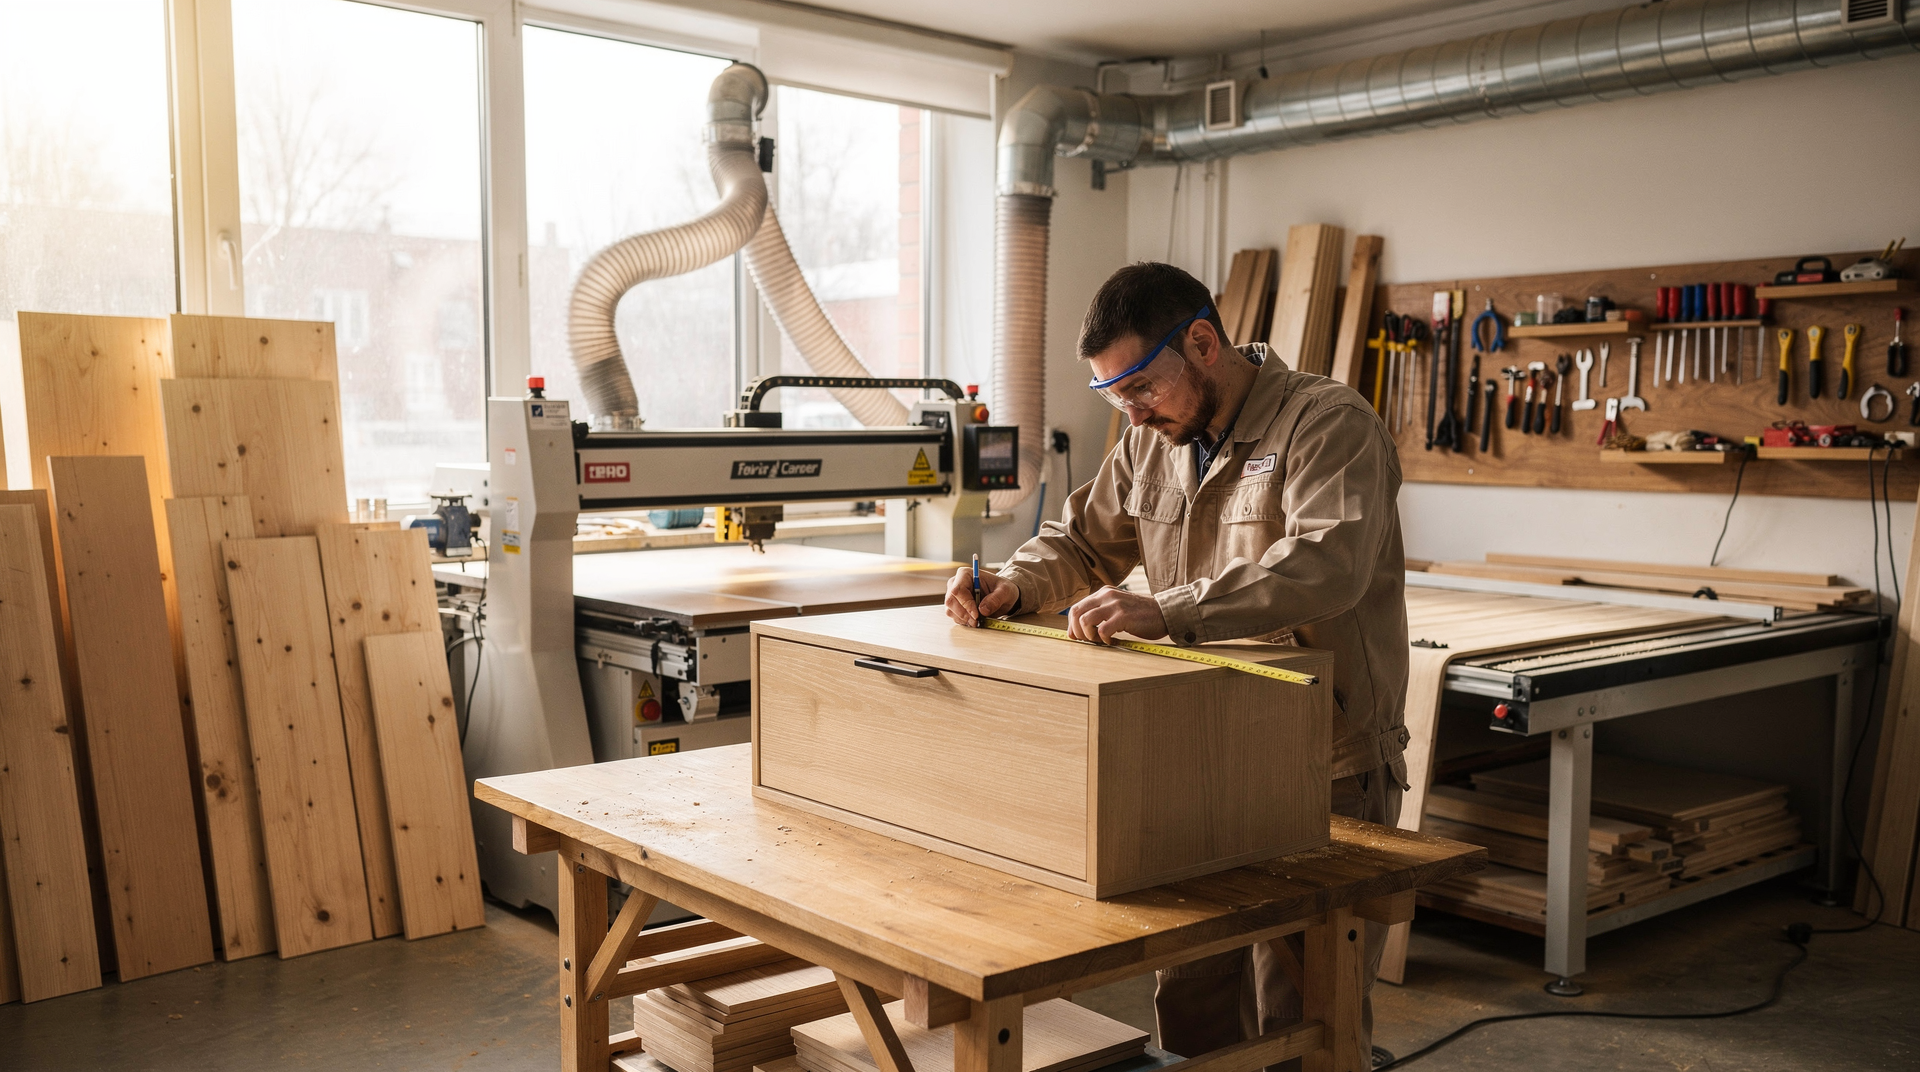
Что такое мини-цех и чем он отличается от крупного производства
Мини-цех — это компактное мебельное производство с командой от двух до десяти человек. Чаще всего здесь делают корпусную мебель, кухни, шкафы, гардеробные, тумбы и нестандартные изделия под заказ. По сути, это не уменьшенная копия большого завода, а совершенно иная модель организации труда. На крупном предприятии ставка сделана на узкую специализацию: один оператор всю смену пилит, второй кромит, третий сверлит, и за качеством следят отдельные контролёры. В мини-цехе каждый сотрудник, как правило, совмещает несколько операций, а контроль качества ложится на самого исполнителя или мастера смены.
Главные отличия от большого цеха:
- меньше площадь и проще логистика — нет длинных конвейерных линий, всё в шаговой доступности;
- универсальное оборудование вместо узкоспециализированных линий — один форматно-раскроечный станок заменяет несколько специализированных пил;
- высокая зависимость от дисциплины и порядка — малейший бардак мгновенно парализует работу;
- важнее универсальность сотрудников, чем жесткая специализация — каждый должен понимать весь цикл, а не только свою операцию;
- ошибки в планировании ощущаются сильнее, чем на крупном производстве — один неверно раскроенный лист ЛДСП может сорвать сроки по нескольким заказам.
В мини-цехе нельзя «компенсировать» слабую организацию количеством людей. Поэтому сначала выстраивают процесс, а потом подбирают оборудование. Я не раз видел, как покупали дорогой кромочник, а детали к нему подавали через весь цех, теряя время и рискуя повредить кромку. Или ставили сверлильно-присадочный станок в пыльном углу, где через месяц забивались направляющие. В небольшом производстве каждая мелочь имеет значение.
С чего начать: определить формат продукции
Перед покупкой станков нужно чётко понять, что именно будет выпускать цех. От этого зависит всё: площадь, набор инструмента, требования к хранению материалов и даже тип аспирации. Если вы планируете делать кухни с крашеными фасадами МДФ, понадобится чистая зона без пыли и отдельное место для сушки. Если шкафы-купе с зеркальными вставками — нужны стеллажи для стекла и зеркал, а также аккуратная упаковка. Универсальность — это хорошо, но на старте лучше выбрать одну-две понятные линейки и отладить на них все процессы.
Основные форматы
- Корпусная мебель на ЛДСП и МДФ — самый массовый сегмент, простой в обработке и предсказуемый по материалам.
- Кухни под заказ — требуют высокой точности присадки и качественного кромления, так как фасады и столешницы всегда на виду.
- Шкафы-купе и распашные шкафы — здесь важна работа с профилями, системами раздвижения и встроенной фурнитурой.
- Гардеробные системы — много однотипных деталей, удобно оптимизировать раскрой и сверловку.
- Комоды, тумбы, ТВ-зоны — часто используют выдвижные ящики с направляющими скрытого монтажа, что требует точной присадки.
- Мебель с фасадами из МДФ, массива, шпона — добавляется работа с клеем, шлифовкой, тонировкой, а также бережное хранение готовых фасадов.
- Комбинированные изделия с металлом и стеклом — нужны дополнительные навыки и аккуратность при сборке.
Если цех планируется как универсальный, лучше начать с самой массовой и понятной линейки: корпусная мебель и кухни. Это позволяет быстрее отладить процессы, закупку материалов и контроль качества. Когда набьёте руку, можно добавлять более сложные позиции. По своему опыту скажу: попытка сразу делать всё подряд приводит к тому, что ни одно направление не получается стабильным.
Планировка мини-цеха: как не убить производительность площадью
Даже на 50–100 м² можно организовать рабочий поток, если не смешивать все операции в одном углу. Главное — развести зоны так, чтобы материал двигался последовательно, без возвратов и пересечений с готовой продукцией. Пол должен быть ровным, иначе станки будут вибрировать, а точность раскроя упадёт. Освещение — отдельная тема: над раскроечным столом и местом сборки свет должен быть ярким и без теней.
Логика зон
- Приемка и хранение материалов — листы ЛДСП и МДФ хранят горизонтально на подкладках, чтобы не повело; фурнитуру и крепёж — на стеллажах.
- Раскрой — станок ставят ближе к входу, чтобы не таскать листы через весь цех.
- Кромление и подготовка деталей — после раскроя детали сразу идут на кромкооблицовочный станок, желательно рядом, чтобы минимизировать перенос.
- Сверление и присадка — обычно располагают после кромления, чтобы не повредить свежую кромку.
- Сборка — чистовая зона, где не должно быть пыли от раскроя.
- Упаковка — рядом со сборкой, с запасом упаковочных материалов.
- Готовая продукция и отгрузка — отдельный выход или зона, не пересекающаяся с подачей сырья.
Что важно учесть
- Материал не должен пересекать маршрут готовых изделий — иначе на фасадах появятся царапины от листов.
- Пыльные операции лучше отделять от сборки — хотя бы перегородкой или шторой, иначе пыль оседает на кромке и фурнитуре.
- Листовой материал хранится отдельно от фурнитуры и упаковки — чтобы избежать повреждений и путаницы.
- Для фасадов, пленок, шпона и чувствительных материалов нужна сухая чистая зона — влажность и пыль быстро портят внешний вид.
- Проходы не стоит загромождать: в мини-цехе это сразу превращается в потери времени — каждый лишний шаг с деталью в руках крадёт минуты, которые за день складываются в часы.
Минимальная ошибка планировки
Самая частая проблема — когда раскрой, присадка и сборка стоят рядом без разделения потоков. В итоге один рабочий мешает другому, а детали постоянно путаются. Я не раз переделывал планировку в цехах, где из-за тесноты сборщик ждал, пока раскройщик освободит проход, а кромочник простаивал без деталей. Лучше даже на маленькой площади выделить хотя бы условные границы зон: разметка на полу, стеллажи-разделители, цветовая маркировка. Это дисциплинирует и сокращает хаос.
Оборудование для мини-цеха: базовый набор
Ниже — набор, который обычно нужен для старта. Он зависит от формата мебели, но логика везде похожая. Важно понимать: оборудование подбирается не «на вырост», а под реальный поток заказов. Лучше взять надёжный станок с запасом по точности, чем гнаться за автоматикой, которая будет простаивать.
Таблица: базовое оборудование и его задача
| Оборудование | Зачем нужно | На что смотреть при выборе |
|---|---|---|
| Форматно-раскроечный станок или пила | Раскрой плитных материалов | Точность, жесткость, длина каретки, удобство подачи |
| Кромкооблицовочный станок | Наклейка кромки на детали | Тип клея, качество прижима, обработка углов |
| Сверлильно-присадочный станок или сверлильный инструмент | Отверстия под крепеж и фурнитуру | Точность, повторяемость, настройка упоров |
| Фрезерный инструмент | Пазы, выборки, доработки | Мощность, плавность хода, оснастка |
| Компрессор | Пневмоинструмент и некоторые операции | Производительность, стабильность давления |
| Пылеудаление/аспирация | Снижение пыли и защита оборудования | Реальная производительность, совместимость со станками |
| Верстаки и сборочные столы | Сборка изделий | Ровность, прочность, удобство |
| Инструмент ручной и аккумуляторный | Монтаж, сборка, подгонка | Надежность, совместимость с расходниками |
| Упаковочное оборудование | Защита изделий при отгрузке | Удобство, скорость, экономичность |
По своему опыту добавлю: на форматно-раскроечном станке критична подрезная пила — она даёт чистый рез без сколов на ЛДСП. Если экономить на этом узле, каждая деталь потребует дополнительной шлифовки или маскировки сколов, а это время и репутация. Кромкооблицовочный станок должен уверенно работать с кромкой ПВХ 0,4–2 мм и иметь плавную регулировку температуры клея-расплава — перегрев ведёт к отслаиванию, недогрев к плохой адгезии. Для присадки даже простой кондуктор с набором сверл Форстнера даёт повторяемость, без которой невозможна установка современных направляющих и петель.
Что покупать в первую очередь, а что можно отложить
Для старта не нужно скупать весь парк оборудования. Часто разумнее начать с базового ядра и докупить остальное после первых заказов. Я всегда советую: сначала запустите поток на минимальном наборе, поймите узкие места, а потом вкладывайтесь в расширение.
Приоритет первой очереди
- форматно-раскроечный станок;
- кромкооблицовка;
- сверление и присадка;
- ручной инструмент;
- пылеудаление;
- сборочные столы;
- стеллажи и хранение.
Можно отложить
- автоматические линии;
- дорогостоящую ЧПУ-обработку, если нет стабильного потока;
- специализированные станки под редкие задачи;
- сложную упаковочную линию.
Если заказов мало или ассортимент нестабилен, универсальное оборудование почти всегда выгоднее узкоспециализированного. Например, вместо отдельного сверлильного центра с ЧПУ можно долгое время работать с качественным присадочным станком и кондукторами, а высвободившиеся деньги вложить в хорошую аспирацию или складские стеллажи.
Как выбрать оборудование без переплаты
Ориентироваться только на цену — плохая стратегия. Дешевый станок в мини-цехе может обойтись дороже из-за брака, простоев и постоянной перенастройки. Я не раз видел, как начинающие покупали недорогой кромочник, а потом тратили часы на ручную доработку углов и подклейку отставшей кромки. В итоге экономия оборачивалась потерями на материалах и времени.
Критерии выбора
- точность и стабильность — проверяйте геометрию направляющих, люфты, повторяемость реза на одинаковых деталях;
- доступность сервиса и запчастей в России — даже надёжный станок требует расходников и иногда ремонта;
- понятность настройки для персонала — чем проще управление, тем меньше ошибок;
- ремонтопригодность — желательно, чтобы основные узлы можно было обслужить без вызова дорогого специалиста;
- реальная производительность, а не рекламная — смотрите на скорость подачи, время цикла, а не на паспортные цифры;
- безопасность — защитные кожухи, кнопки экстренной остановки, блокировки;
- удобство работы на ограниченной площади — компактные модели с продуманной эргономикой экономят место и силы.
На что обращать внимание особенно
- Форматно-раскроечный станок должен давать чистый и предсказуемый рез. Если геометрия «гуляет», все последующие операции будут с ошибками. Проверьте жёсткость станины, плавность хода каретки, наличие подрезного узла.
- Кромочник важнее, чем кажется. Кромка — это внешний вид, долговечность и качество изделия. Обратите внимание на прижимные ролики, систему циклевания и полировки, возможность быстрой смены клея.
- Присадка экономит часы работы и уменьшает количество переделок. Даже простой станок с линейкой и упорами позволяет сверлить отверстия под полкодержатели, стяжки и петли с точностью до миллиметра.
- Аспирация не роскошь, а элемент качества. Пыль убивает и станки, и покрытие, и здоровье сотрудников. Стружкоотсос должен соответствовать объёму одновременно работающих станков, а фильтры — легко очищаться.
Процессы в мини-цехе: как должен идти заказ
Оборудование — это только половина дела. Вторая половина — порядок прохождения заказа. Без чёткой последовательности даже хорошие станки будут простаивать, а детали теряться. Я всегда настаиваю: каждый заказ должен иметь карточку с этапами, и каждый этап — ответственного.
Базовая схема производства
- Прием заказа и проверка проекта — технолог или проектировщик проверяет размеры, совместимость фурнитуры, припуски на кромку.
- Внесение размеров в спецификацию — формируется список деталей с указанием материала, текстуры, кромкования и присадки.
- Закупка материалов и фурнитуры — по спецификации, с учётом минимального складского запаса.
- Раскрой листовых материалов — по картам раскроя, с маркировкой каждой детали.
- Кромление деталей — согласно спецификации, с контролем температуры и прижима.
- Сверление и присадка — по чертежам, с использованием кондукторов или станка.
- Сборка узлов и корпуса — на сборочных столах, с проверкой диагоналей и зазоров.
- Контроль качества — проверка геометрии, кромок, фурнитуры, отсутствия сколов.
- Упаковка — каждая деталь маркируется, упаковывается в плёнку или картон.
- Отгрузка и монтаж — с комплектовочной ведомостью и инструкцией для сборщиков.
Почему важно фиксировать этапы
Без этапности в мини-цехе возникают типовые проблемы:
- детали делают раньше, чем подтвердили фурнитуру — потом оказывается, что отверстия не совпадают;
- путают партии — детали из разных заказов смешиваются, и сборщик тратит время на поиск;
- собирают изделие до окончания кромления — потом приходится разбирать и докромить;
- фурнитура заканчивается в день отгрузки — заказ стоит, клиент нервничает;
- монтажники получают некомплект — не хватает крепежа или ручек.
Даже простая карточка заказа с этапами и подписями исполнителей уже сильно снижает количество ошибок. Я рекомендую ввести правило: никто не начинает следующий этап, пока предыдущий не отмечен как выполненный и проверенный.
Как организовать работу с материалами и фурнитурой
Одна из главных причин срывов сроков — не станки, а склад. Когда нужная кромка или петля «где-то лежат», производство встаёт. В мини-цехе склад должен быть прозрачным и подчиняться простому правилу: всё на своих местах, всё промаркировано, остатки известны.
Что должно быть в порядке
- листовые материалы по цветам и партиям — ЛДСП и МДФ хранятся горизонтально, с прокладками, в сухом месте;
- кромка по толщине и декору — рулоны подписаны, разложены по ячейкам;
- фурнитура по группам — петли, направляющие, ручки, стяжки, полкодержатели разложены в контейнеры с этикетками;
- крепеж и метизы — конфирматы, шурупы, уголки, подпятники — в отдельных коробках;
- упаковка — плёнка, картон, скотч, уголки — всегда в доступе, чтобы не искать в последний момент;
- расходники для инструмента — свёрла, фрезы, пильные диски, клей — с минимальным запасом.
Практическое правило
На складе всё должно иметь:
- место хранения — стеллаж, полка, ячейка;
- понятную маркировку — наименование, артикул, цвет, размер;
- остаток в учете — хотя бы в таблице или простой программе;
- минимальный запас по ходовым позициям — чтобы не закупать в аврале поштучно.
Если материал лежит «где-то там», он фактически не находится на складе. В мини-цехе это особенно критично: один потерянный комплект фурнитуры может остановить сборку целого заказа. Я всегда советую раз в неделю проводить ревизию остатков и сверять с учётом — это дисциплинирует и выявляет недостачу до того, как она станет проблемой.
Персонал мини-цеха: кто нужен на старте
В небольшом производстве один человек часто выполняет несколько функций. Это нормально, если роли распределены честно и без перегруза. Главное — чтобы каждый понимал свою зону ответственности и имел необходимые навыки.
Минимальный состав
- технолог или проектировщик — тот, кто превращает дизайн-проект в спецификацию и карты раскроя;
- раскройщик — работает на форматно-раскроечном станке, отвечает за точность и экономный расход материала;
- специалист по кромлению и присадке — часто это один человек, который ведёт деталь от кромкооблицовки до сверловки;
- сборщик — собирает корпуса, проверяет геометрию, устанавливает фурнитуру;
- упаковка и отгрузка — маркирует, пакует, готовит к отправке;
- монтажники, если изделия устанавливаются на объекте — могут быть отдельной бригадой или совместителями.
На старте часть функций может совмещаться. Например, один человек ведет проект и спецификацию, другой — раскрой и сборку. Но совмещать можно только то, что не разрушает качество. Я не раз видел, как сборщик, которого поставили на кромление без обучения, портил детали перегревом клея или неправильным прижимом. Поэтому лучше иметь хотя бы одного опытного сотрудника на ключевых операциях.
Ошибка новичков
Брать «универсалов» без реальных навыков. В мебели универсальность должна строиться на базе, а не на надежде, что человек «разберется по ходу». Особенно это касается кромки, присадки и монтажной подготовки. Если сотрудник не понимает, зачем нужен припуск на кромку или как влияет влажность на ЛДСП, брак неизбежен. Лучше взять меньше людей, но с опытом, чем закрывать дыры неквалифицированными руками.
Какой софт нужен мини-цеху
Даже небольшое производство быстро упирается в учет. Без софта начинаются пересорты, ошибки в деталировке и путаница в заказах. Я за то, чтобы на старте использовать простые, но работающие инструменты, которые не требуют долгого внедрения.
Что должно быть закрыто
- проектирование — создание 3D-модели и чертежей;
- деталировка — автоматическое формирование списка деталей с размерами и кромкованием;
- спецификация — перечень фурнитуры и материалов под заказ;
- учет материалов — приход, расход, остатки;
- контроль заказов — статусы, сроки, ответственные;
- календарь производства — чтобы видеть загрузку и не пересекать сроки;
- статусы этапов — отметки о выполнении операций;
- учет остатков — складская ведомость в реальном времени.
Минимальный набор
- CAD/проектная программа — например, Базис-Мебельщик, Астра, Pro100 или аналоги;
- таблицы или CRM для заказов — Google Таблицы, Excel или специализированные сервисы;
- складской учет — можно начать с таблицы, но с чёткой структурой;
- шаблоны документов — спецификации, маркировочные листы, упаковочные ведомости;
- единый формат маркировки деталей — наклейки с номером заказа, названием детали, ориентацией кромки и стороной присадки.
Если цех только запускается, не стоит внедрять сложную систему сразу. Важно, чтобы люди реально пользовались инструментом, а не обходили его. Я обычно советую начать с таблицы заказов и складского учёта, а CAD-программу выбирать ту, которую легче освоить персоналу. Потом, когда объёмы вырастут, можно переходить на более серьёзные решения.
Типовые ошибки при запуске мини-цеха
Ниже — ошибки, которые я вижу чаще всего. Многие из них кажутся очевидными, но на практике повторяются из года в год.
1. Покупка оборудования без понимания потока
Станки купили, а порядок работ не продумали. В итоге оборудование стоит, а заказ идет через постоянные «затыки». Например, купили производительный кромочник, но детали к нему подают вручную через весь цех, и он загружен на 30%. Или поставили раскроечный станок в углу, куда не подвезти листы. Всегда сначала рисуйте схему движения материалов, а потом расставляйте станки.
2. Недооценка площади
Часто считают только место под станок, забывая про:
- подачу материала — нужно пространство перед станком для листа и после для готовых деталей;
- хранение — стеллажи, пирамиды для фасадов, место для листов;
- проходы — минимум 80 см, чтобы разойтись с деталью в руках;
- сборку — столы и зона для готовых корпусов;
- упаковку — стол и место для рулонов плёнки, картона;
- готовую продукцию — до отгрузки изделия должны где-то стоять, не мешая работе.
3. Экономия на аспирации
Пыль быстро убивает дисциплину, качество и здоровье. Это одна из самых дорогих «экономий». Мелкая пыль от ЛДСП и МДФ оседает на кромке, ухудшая адгезию, забивает направляющие станков, попадает в лёгкие. Я всегда рекомендую ставить аспирацию сразу, даже если кажется, что можно обойтись маской и веником. В долгосрочной перспективе это окупается снижением брака и больничных.
4. Слабый учет остатков
Нет точных данных по фурнитуре и материалам — значит, будут срочные докупки и простои. Типичная ситуация: в пятницу вечером выясняется, что закончились ручки нужного цвета, а заказ отгружать в понедельник. Или кромка ПВХ 0,4 мм белого цвета есть, а 2 мм — нет, а фасады уже напилены. Учёт должен быть ежедневным, а ответственный за склад — знать, что и когда заказывать.
5. Ставка только на одного мастера
Если вся работа держится на одном сильном человеке, бизнес неустойчив. При его болезни или уходе цех встает. Я всегда советую дублировать ключевые компетенции: хотя бы два человека должны уметь работать на раскрое и кромлении, а технологию проектирования знать не только владелец. Это страховка от форс-мажоров.
6. Отсутствие стандартов
Когда каждый делает «по-своему», качество нестабильно, а повторяемость почти исчезает. Например, один сборщик крутит конфирматы без зенковки, другой — с зенковкой, третий — вообще на саморезы. В итоге клиенты получают разное качество. Стандарты должны быть прописаны для всех операций: от припусков на кромку до момента затяжки крепежа. Это не бюрократия, а основа стабильного результата.
Чек-лист запуска мини-цеха
Перед стартом проверьте следующее:
- определена линейка продукции — что именно будете делать в первую очередь;
- рассчитана площадь под производство и хранение — с учётом всех зон и проходов;
- продумана схема движения материалов — от входа до отгрузки без петель и пересечений;
- выбран базовый комплект оборудования — раскрой, кромление, присадка, аспирация, верстаки;
- предусмотрено пылеудаление — стружкоотсос с достаточной производительностью и фильтрами;
- есть рабочие столы и места сборки — ровные, устойчивые, с тисками и упорами;
- организован склад фурнитуры — стеллажи, контейнеры, маркировка;
- выбран софт для учета — хотя бы таблицы с деталировкой и остатками;
- прописаны этапы производства — карточка заказа с ответственными;
- назначены ответственные — кто за что отвечает на каждом этапе;
- подготовлены шаблоны маркировки — наклейки или бирки для каждой детали;
- есть система контроля качества — кто и как проверяет геометрию, кромку, фурнитуру;
- продуман канал отгрузки и монтажа — транспорт, упаковка, инструкции для сборщиков.
Как понять, что цех работает правильно
Хороший мини-цех видно по нескольким признакам:
- детали не теряются между этапами — каждая имеет маркировку и лежит в своей партии;
- сборка идет без постоянных подгонок — отверстия совпадают, кромка не мешает, зазоры ровные;
- брак не становится нормой — если деталь испорчена, её не пытаются «замаскировать», а переделывают и анализируют причину;
- заказы закрываются в срок — производственный календарь соблюдается, отгрузки не срываются;
- остатки на складе совпадают с реальностью — учёт точный, недостача выявляется сразу;
- сотрудники понимают, что делают и зачем — они знают стандарты и могут объяснить свои действия;
- нет хаотичных перемещений и лишних операций — каждый занят своим делом, без суеты и перекуров в поисках инструмента.
Если в цехе много движения, но мало результата, проблема обычно не в людях, а в организации процесса. Пересмотрите планировку, этапность и систему мотивации. Часто достаточно навести порядок на складе и ввести карточки заказов, чтобы производительность выросла на 20–30%.
Пример стартовой конфигурации мини-цеха
Для понимания: базовый запуск под корпусную мебель и кухни может выглядеть так:
- форматно-раскроечный станок с подрезной пилой и длиной каретки не менее 2500 мм;
- кромкооблицовочный станок с ручной подачей, способный работать с кромкой ПВХ до 2 мм;
- сверлильно-присадочный станок или качественный кондуктор с набором сверл;
- ручной инструмент: шуруповёрты, лобзик, фрезер, шлифмашинка;
- компрессор с ресивером на 50–100 л для пневмоинструмента и продувки;
- аспирационная установка производительностью от 2000 м³/ч с рукавными фильтрами;
- сборочные столы размером не менее 1500×2500 мм с ровной столешницей;
- стеллажи для хранения листовых материалов, фурнитуры и готовых деталей;
- зона упаковки с рулоном воздушно-пузырьковой плёнки, картоном и скотчем;
- компьютер с проектной программой и учётом заказов.
Такого набора достаточно, чтобы начать работать с серийной логикой на заказных изделиях. Дальше парк оборудования расширяют под реальные задачи, а не «на всякий случай». Например, если пошли объёмы по фасадам МДФ с плёнкой ПВХ, докупают мембранно-вакуумный пресс. Если много однотипных корпусов — сверлильно-присадочный центр с ЧПУ. Но это уже следующий этап.
Вывод
Мини-цех по производству мебели должен быть не просто набором станков, а выстроенной системой. Сначала определяют формат продукции, потом проектируют потоки, затем подбирают оборудование и только после этого масштабируют команду.
Главный принцип простой: в небольшом производстве побеждает не тот, у кого больше техники, а тот, у кого лучше организованы материалы, этапы и контроль качества. Если с самого начала заложить понятные процессы, мини-цех может работать стабильно, приносить прибыль и расти без болезненных переделок.
FAQ
С какого оборудования лучше начать мини-цех?
С базового набора: раскрой, кромление, присадка, аспирация, ручной инструмент и сборочные столы. Это ядро, без которого трудно обеспечить стабильное качество. Форматно-раскроечный станок с подрезной пилой даст чистый рез на ЛДСП, кромкооблицовочный станок закроет торцы, а присадочный узел позволит точно сверлить отверстия под фурнитуру. Аспирация сохранит и станки, и здоровье. Всё остальное можно докупать по мере роста заказов.
Нужен ли ЧПУ-станок на старте?
Не всегда. Если объёмы небольшие и ассортимент меняется, сначала часто выгоднее универсальное оборудование. ЧПУ имеет смысл при стабильной загрузке и понятной номенклатуре, например, когда делают много однотипных корпусов или фасадов с фрезеровкой. Но на старте вложения в ЧПУ могут не окупиться, а сам станок будет простаивать. Лучше начать с ручного или полуавтоматического оборудования, а когда поток заказов станет предсказуемым, добавить автоматизацию.
Какая площадь нужна для мини-цеха?
Зависит от формата мебели, но важна не только площадь, а и логика размещения зон. Маленькое помещение можно использовать эффективно, если правильно развести раскрой, сборку, склад и упаковку. Например, на 60 м² реально разместить всё необходимое для выпуска 5–7 кухонь в месяц, если грамотно организовать стеллажи и не загромождать проходы. Главное — не пытаться вместить всё в одну комнату без разделения потоков.
Можно ли запустить цех без профессионального технолога?
Можно, но риск ошибок выше. Если технолога нет, нужно хотя бы внедрить жесткие шаблоны спецификаций, маркировки и контроля этапов. Владелец или ведущий сборщик должен взять на себя функции технолога: проверять проекты, считать припуски, контролировать карты раскроя. Я советую на старте пройти обучение или нанять консультанта, чтобы поставить базовые процессы, а потом уже работать самостоятельно.
Что чаще всего ломает мини-цех в первые месяцы?
Плохой учет, хаотичная планировка, слабая дисциплина на этапах и покупка оборудования без понимания реального производственного потока. Например, когда закупают станки, а склад фурнитуры не организован — сборщики часами ищут нужные петли. Или когда раскрой и сборка идут вперемешку, и детали путаются между заказами. Ещё одна частая причина — отсутствие минимального запаса расходников: закончился клей для кромки или пильный диск, и цех встал на день. Всё это лечится системным подходом и вниманием к мелочам.